-
-
Leistungen
-
Wärmebehandlung
-
+Komplettlösungen
-
Service
KomplettlösungenMechanische Bearbeitung trifft Wärmebehandlung: Komplettlösungen für höchste Betriebssicherheit, kurze Wege & nachhaltigen Erfolg ▶ Jetzt informieren!
-
- Ansprechpartner
- Karriere bei SWF
- Unternehmen
-
Leistungen


Wärmebehandlung
Präzision & Reproduzierbarkeit: Wärmebehandlung bei SWF Siegen mit modernster Technik & individuellem Konzept ▶ Verfahren & Vorteile entdecken!
Komplettlösungen
Mechanische Bearbeitung trifft Wärmebehandlung: Komplettlösungen für höchste Betriebssicherheit, kurze Wege & nachhaltigen Erfolg ▶ Jetzt informieren!
Service
Kompetenter Service rund um Wärmebehandlung: Härteprüfung, Metallanalyse & Metallkurier mit ISO-zertifizierter Präzision
Nitrieren
Nitrieren:
Verfahren zur Randschichthärtung
metallischer Bauteile
Zuletzt fachlich geprüft: 28. Juli 2026 Fachliche Prüfung: SWF-Werkstoff- und Verfahrenstechnik

Beim Nitrieren wird die Randschicht metallischer Bauteile gezielt verändert. Da die Behandlung unterhalb der Umwandlungstemperatur erfolgt und kein anschließendes Abschrecken notwendig ist, lassen sich Maß- und Formänderungen im Vergleich zu klassischen Härteverfahren deutlich reduzieren. Während der Nitrierung diffundiert Stickstoff (je nach Verfahren auch in Kombination mit Kohlenstoff oder anschließender Oxidation) in die Oberfläche des Werkstoffs. Dadurch lassen sich wichtige Gebrauchseigenschaften verbessern: höhere Oberflächenhärte, bessere Verschleißbeständigkeit, günstigere Reib- und Gleiteigenschaften, höhere Dauerfestigkeit und je nach Verfahren ein verbesserter Korrosionsschutz.
SWF bietet für unterschiedliche Anforderungen mehrere Nitrierverfahren an: Gasnitrieren, Plasmanitrieren, Gasnitrocarburieren SINIT/SINOX, Gasoxinitrieren und Tenifer-Salzbadnitrocarburieren. Welches Verfahren die richtige Wahl ist, hängt immer von Werkstoff, Bauteilgeometrie, gewünschter Schichtausbildung, Maßanforderung und späterer Belastung ab.

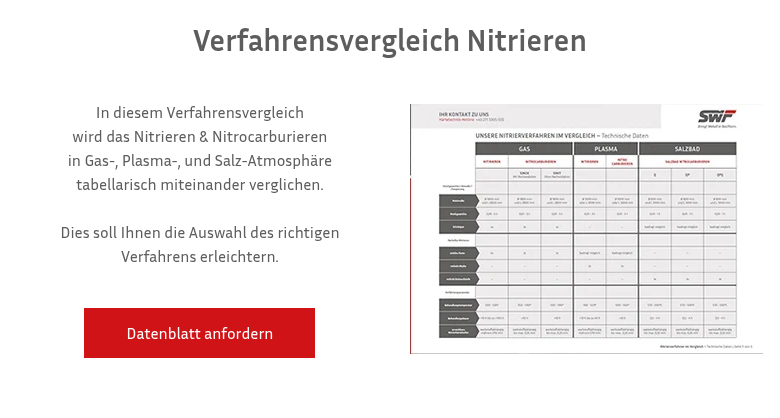
Unsere Nitrierverfahren im Direktvergleich


Nitrierverfahren bei SWF im Überblick
Die Anforderungen an eine Nitrierung können je nach Bauteil stark variieren. Während bei einem Werkstück vor allem hohe Oberflächenhärte und Verschleißschutz gefragt sind, stehen bei anderen Bauteilen Maßhaltigkeit, Korrosionsschutz, kurze Prozesszeiten oder eine gezielte Teilbehandlung im Vordergrund. Deshalb bietet SWF unterschiedliche Nitrier- und Nitrocarburierverfahren an, die jeweils eigene technische Stärken haben. Der folgende Überblick zeigt, was die einzelnen Verfahren auszeichnet, wann sie besonders geeignet sind und in welchen Fällen ein alternatives Verfahren sinnvoller sein kann.
Gasnitrieren
Beim Gasnitrieren wird Stickstoff aus einer gasförmigen Prozessatmosphäre in die Randschicht des Bauteils eingebracht. Das Verfahren eignet sich besonders für das Nitrieren von Stahl, wenn eine harte, verschleißbeständige Oberfläche mit guter Maßhaltigkeit gefordert ist. Typische Ziele sind eine verbesserte Oberflächenhärte, erhöhte Dauerfestigkeit und bessere Beständigkeit gegen Reib- und Gleitbeanspruchung.
Gasnitrieren ist häufig die richtige Wahl für nitrierfähige Stähle und Bauteile, die bereits weitgehend fertig bearbeitet sind. Da die Behandlung im Vergleich zu vielen klassischen Härteverfahren ohne starkes Abschrecken und ohne Gefügeumwandlung erfolgt, lassen sich Maßänderungen häufig gut beherrschen.
Nicht immer ist Gasnitrieren die optimale Lösung. Stehen besonders kurze Behandlungszeiten oder ein zusätzlicher Korrosionsschutz im Vordergrund, können je nach konkreter Anforderung das Gasnitrocarburieren (bei erhöhten Korrosionsanforderungen insbesondere SINOX) oder das Tenifer-Salzbadnitrocarburieren Q/QP/QPQ geeigneter sein. Bei chromhaltigen, rostbeständigen oder passivneigenden Werkstoffen kommen dagegen vor allem das Gasoxinitrieren oder das Plasmanitrieren infrage.
Plasmanitrieren
Das Plasmanitrieren ist ein modernes Nitrierverfahren, bei dem die Behandlung in einer ionisierten Gasatmosphäre unter Vakuum erfolgt. Der Prozess ermöglicht eine präzise Steuerung der Randschicht und eignet sich besonders für Bauteile, bei denen Maßhaltigkeit, reproduzierbare Ergebnisse und eine gezielte Schichtausbildung wichtig sind.
Besonders geeignet ist das Verfahren für hochbelastete Maschinenbauteile, Werkzeuge, Formen, hochlegierte Stähle und Bauteile, bei denen nur bestimmte Bereiche nitriert werden sollen. Durch geeignete Abdeckungen können Flächen vom Prozess ausgenommen werden. Das ist ein wichtiger Vorteil, wenn einzelne Funktionsflächen nitriert werden sollen, andere Bereiche aber unverändert bleiben müssen.
Nicht in jedem Fall ist Plasmanitrieren wirtschaftlich die erste Wahl. Bei einfachen Geometrien, gut nitrierfähigen Standardwerkstoffen und weniger anspruchsvollen Schichtanforderungen kann das Gasnitrieren oder Gasnitrocarburieren sinnvoller sein.
Zum Verfahren
Gasnitrocarburieren SINIT/SINOX
Beim Gasnitrocarburieren diffundieren Stickstoff und Kohlenstoff in die Randschicht des Werkstoffs. Dadurch entstehen funktionale Randschichtbereiche, die Verschleißschutz, Gleitverhalten und Belastbarkeit der Oberfläche verbessern können. Bei SWF wird das Verfahren in den Varianten SINIT und SINOX angeboten.
SINIT eignet sich besonders für Bauteile, bei denen kurze Prozesszeiten, gute Reib- und Gleiteigenschaften sowie Verschleißschutz gefragt sind. SINOX ergänzt das Gasnitrocarburieren durch eine Oxidation und ist daher interessant, wenn zusätzlich ein verbesserter Korrosionsschutz erreicht werden soll.
Nicht ideal ist das Verfahren, wenn sehr hohe Nitrierhärtetiefen, ein besonders exakt steuerbarer Schichtaufbau oder gezielte Teilnitrierungen im Fokus stehen. In solchen Fällen prüfen wir, ob Gasnitrieren oder Plasmanitrieren besser zu Werkstoff und Bauteil passen.
Zum Verfahren
Gasoxinitrieren
Das Gasoxinitrieren ist ein spezielles Verfahren für Werkstoffe, deren Oberfläche die Stickstoffaufnahme erschweren kann. Das betrifft vor allem höher chromhaltige und passivneigende Stähle. Beim Gasoxinitrieren wird die Oberfläche durch oxidierend wirkende Gasanteile gezielt aktiviert, sodass die anschließende Stickstoffaufnahme gleichmäßiger erfolgen kann.
Auch bei kaltverfestigten Oberflächen, beispielsweise an gezogenen Rohren, kann das Gasoxinitrieren einen gleichmäßigen und definierten Aufbau der Nitrierschicht unterstützen. Ob das Verfahren geeignet ist, hängt dabei unter anderem vom Werkstoff, dem Grad der Kaltverfestigung und dem konkreten Oberflächenzustand ab.
Das Verfahren ist besonders geeignet, wenn Edelstahl oder chromhaltiger Stahl nitriert werden soll und die vorhandene Passivschicht den Prozess beeinflussen würde. Gerade beim Edelstahl nitrieren ist die Verfahrensauswahl entscheidend, weil Werkstoff, Temperatur, Schichtanforderung und Korrosionsverhalten sorgfältig aufeinander abgestimmt werden müssen.
Nicht notwendig ist Gasoxinitrieren häufig bei unproblematischen nitrierfähigen Standardstählen. Dort kann das klassische Gasnitrieren die wirtschaftlichere und technisch ausreichende Lösung sein. Bei besonders hohen Anforderungen an Maßhaltigkeit oder Teilnitrierung kann außerdem Plasmanitrieren sinnvoll sein.
Zum Verfahren
Tenifer-Salzbadnitrocarburieren Q/QP/QPQ
Das Tenifer-Salzbadnitrocarburieren ist ein thermochemisches Verfahren, bei dem Bauteile in einer nitrier- und carburierungswirksamen Salzschmelze behandelt werden. Dabei werden Stickstoff und Kohlenstoff in die Randschicht eingebracht. Ziel ist eine funktionale Oberfläche mit guter Verschleißbeständigkeit, günstigen Gleiteigenschaften und je nach Prozessvariante zusätzlichem Korrosionsschutz.
Das Verfahren kann auch für hochlegierte, korrosionsbeständige Edelstähle und Werkstoffe mit passiven Oberflächen eingesetzt werden. Die Eignung und Prozessführung müssen dabei jeweils auf die konkrete Stahlzusammensetzung, den Oberflächenzustand und die geforderten Verschleiß- und Korrosionseigenschaften abgestimmt werden.
Die Varianten Q, QP und QPQ unterscheiden sich durch zusätzliche Nachbehandlungsschritte wie Oxidation und Polieren. Dadurch lässt sich das Verfahren an unterschiedliche Anforderungen an Oberfläche, Reibverhalten und Korrosionsbeständigkeit anpassen.
Besonders geeignet ist Tenifer-Salzbadnitrocarburieren für Bauteile, bei denen robuste Oberflächeneigenschaften, kurze Behandlungszeiten und ein gutes Zusammenspiel aus Verschleiß- und Korrosionsschutz gefragt sind. Nicht immer ist das Verfahren passend, wenn Bauteilbereiche selektiv ausgespart werden müssen oder wenn die Geometrie bzw. Prozessanforderung gegen eine Salzbadbehandlung spricht. Dann prüfen wir Alternativen wie Plasmanitrieren oder Gasnitrocarburieren.
Zum Verfahren
Salzbadcarbonitrieren
Das Salzbadcarbonitrieren gehört ebenfalls zu den thermochemischen Verfahren, bei denen die Randschicht gezielt beeinflusst wird. Dabei spielen Kohlenstoff und Stickstoff eine zentrale Rolle. Das Verfahren kann infrage kommen, wenn nicht nur die Oberflächenhärte, sondern auch die randschichtnahe Belastbarkeit des Bauteils verbessert werden soll.
Da sich Salzbadcarbonitrieren in Zielsetzung und Prozessführung von klassischen Nitrierverfahren unterscheidet, prüfen wir die Eignung immer anhand des konkreten Werkstoffs, der Geometrie und der späteren Beanspruchung. In manchen Fällen ist ein Nitrier- oder Nitrocarburierverfahren die bessere Lösung, in anderen Fällen kann ein alternatives Härteverfahren sinnvoller sein.
Für die Auswahl ist entscheidend, ob lediglich die Randschicht funktional verbessert werden soll oder ob eine andere Wärmebehandlung mit stärkerer Gefügeänderung erforderlich ist.
Zum Verfahren
Werkstoff, Bauteilgeometrie & mehr:
Wovon hängt die Auswahl des passenden Nitrierverfahrens ab?
Die Auswahl des richtigen Nitrierverfahrens lässt sich nicht allein über den gewünschten Härtewert bestimmen. Entscheidend ist immer das Zusammenspiel aus Werkstoff, Bauteilzustand, Geometrie, späterer Belastung und geforderter Oberfläche. Erst daraus ergibt sich, welches Nitrierverfahren die beste Lösung ist. Deshalb prüfen wir bei SWF in Siegen jedes Bauteil anwendungsbezogen und stimmen die Nitrierung auf die technischen Anforderungen des späteren Einsatzes ab.
Werkstoff und Werkstoffzustand
Der Werkstoff ist einer der wichtigsten Faktoren bei der Auswahl des passenden Verfahrens. Nicht jeder Stahl reagiert beim Nitrieren gleich. Entscheidend sind unter anderem Legierungsbestandteile, Vorbehandlung, Vergütungszustand und vorhandene Oberflächenzustände.
Beim Stahl nitrieren kommt es darauf an, ob der Werkstoff grundsätzlich nitrierfähig ist und welche Nitrierhärtetiefe erreicht werden soll. Legierungselemente wie Chrom, Aluminium, Molybdän oder Vanadium können die Ausbildung harter Nitride unterstützen. Gleichzeitig können hochlegierte oder rostbeständige Stähle durch Passivschichten besondere Anforderungen an die Prozessführung stellen.
Auch der Zustand vor der Nitrierung ist entscheidend. Wurde das Bauteil bereits vergütet, gehärtet, angelassen, geschliffen oder beschichtet? Liegen Eigenspannungen vor? Ist eine bestimmte letzte Anlasstemperatur einzuhalten? Solche Angaben beeinflussen, welches Verfahren technisch sinnvoll und wirtschaftlich passend ist.
Bauteilgeometrie und Abmessungen
Große Bauteile, tiefe Bohrungen, komplexe Innenkonturen, dünnwandige Bereiche oder empfindliche Funktionsflächen stellen unterschiedliche Anforderungen an Chargierung, Prozessführung und Wärmeverteilung.
Bei sehr großen oder schweren Bauteilen sind Anlagenkapazität und Chargierbarkeit wichtig. Bei komplexen Bauteilen muss geprüft werden, ob alle relevanten Flächen gleichmäßig behandelt werden können. Wenn nur bestimmte Bereiche nitriert werden sollen, kann eine gezielte Teilnitrierung erforderlich sein.
Auch die spätere Nachbearbeitung sollte berücksichtigt werden. Wird nach dem Nitrieren noch geschliffen, poliert oder zerspant, kann ein Teil der erzeugten Randschicht wieder entfernt werden. Deshalb sollten Bearbeitungsreihenfolge und gewünschte Randschichteigenschaften frühzeitig abgestimmt werden.
Beanspruchung im späteren Einsatz
Die Auswahl des passenden Nitrierverfahrens richtet sich vor allem nach der späteren Funktion und Beanspruchung des Bauteils. Entscheidend ist beispielsweise, ob die Oberfläche vor Verschleiß geschützt werden soll, bessere Reib- und Gleiteigenschaften benötigt werden oder erhöhte Anforderungen an den Korrosionsschutz bestehen. Auch dynamische Belastungen, wechselnde Beanspruchungen, erhöhte Einsatztemperaturen sowie der Kontakt mit Medien oder bestimmten Reibpartnern müssen berücksichtigt werden.
Ein nitrierter Stahl kann je nach Verfahren eine deutlich widerstandsfähigere Oberfläche erhalten. Das ist besonders interessant für Bauteile, die gleichzeitig eine harte Oberfläche und eine zähe Grundstruktur benötigen.
Wenn jedoch nicht nur die Oberfläche, sondern das gesamte Gefüge verändert werden soll, kann ein anderes Wärmebehandlungsverfahren sinnvoller sein: etwa Härten, Einsatzhärten oder Vergüten.
Anforderungen an Maßhaltigkeit und Oberfläche
Nitrieren gilt im Vergleich zu vielen klassischen Härteverfahren als maß- und verzugsarm. Dennoch sind Maßänderungen, Schichtaufbau und Oberflächenzustand immer technisch zu bewerten. Vor allem bei engen Toleranzen, präzisen Passungen oder fein bearbeiteten Funktionsflächen sollte die Behandlung frühzeitig in die Fertigungsplanung einbezogen werden.
Die häufig gesuchte Schichtdicke beim Nitrieren sollte fachlich sauber betrachtet werden. Entscheidend sind nicht nur pauschale Schichtdicken, sondern vor allem Verbindungsschicht, Diffusionszone und Nitrierhärtetiefe. Welche Werte sinnvoll sind, hängt von Werkstoff, Temperatur, Behandlungsdauer, Verfahren und späterer Beanspruchung ab.
Auch die Temperatur beim Nitrieren ist kein fixer Standardwert. Bei SWF bewegen sich Nitrierverfahren je nach Prozess und Zielsetzung in einem definierten Temperaturbereich. Wichtig ist dabei, dass die Behandlung zur letzten Wärmebehandlung, zum Werkstoffzustand und zur geforderten Maßstabilität passt.
Typische Bauteile und Anwendungen
Nitrieren wird überall dort eingesetzt, wo Bauteiloberflächen dauerhaft belastet werden. Typisch sind Anwendungen im Werkzeugbau, Maschinenbau, Formenbau, Anlagenbau, in der Antriebstechnik und bei hochbeanspruchten Funktionskomponenten.
- Wellen, Achsen und Bolzen
Diese Bauteile sind häufig Reibung, Druckbelastung und wechselnder Beanspruchung ausgesetzt. Nitrieren kann die Oberfläche verschleißbeständiger machen, ohne den Kern unnötig zu verspröden. Je nach Werkstoff und Anforderung kommen Gasnitrieren oder Plasmanitrieren infrage.
- Zahnräder, Führungen und Gleitkomponenten
Bei Komponenten mit Kontakt- und Gleitbeanspruchung stehen Reibverhalten, Oberflächenhärte und Verschleißschutz im Vordergrund. Hier können Gasnitrieren, Gasnitrocarburieren oder Tenifer-Salzbadnitrocarburieren sinnvoll sein.
- Werkzeuge, Formen und Stanzkomponenten
Werkzeuge benötigen häufig eine harte, verschleißfeste Oberfläche bei gleichzeitig stabiler Grundstruktur. Besonders bei hochwertigen Werkzeugstählen, komplexen Geometrien oder selektiv zu behandelnden Bereichen kann Plasmanitrieren eine geeignete Wahl sein.
- Hydraulik-, Maschinenbau- und Antriebsteile
Für technische Funktionsbauteile sind Maßhaltigkeit, reproduzierbare Randschichteigenschaften und Verschleißschutz entscheidend. Je nach Anforderung kann die passende Lösung im Gasnitrieren, Gasnitrocarburieren oder Tenifer-Salzbadnitrocarburieren liegen.
- Chromhaltige und passivneigende Stähle
Wenn korrosionsbeständiger Edelstahl oder hoch chromhaltiger Stahl nitriert werden soll, ist die Prozessauswahl besonders wichtig. Je nach Werkstoffzustand können Gasoxinitrieren, Plasmanitrieren oder Tenifer-Salzbadnitrocarburieren geeignet sein.
- Bauteile mit erhöhten Korrosionsanforderungen
Wenn neben Verschleißschutz auch Korrosionsschutz im Vordergrund steht, kommen Verfahren mit Oxidationsschritt infrage – etwa Gasnitrocarburieren SINOX oder Tenifer QPQ.
Sie haben Ihr Bauteil nicht gefunden? Dann sprechen Sie uns an. Wir prüfen Werkstoff, Geometrie und Einsatzbedingungen und empfehlen ein passendes Verfahren.

Typischer Ablauf der Nitrierverfahren
Auch wenn sich Gasnitrieren, Plasmanitrieren, Gasnitrocarburieren, Gasoxinitrieren und Salzbadverfahren technisch unterscheiden, folgt die Verfahrensauswahl in der Praxis einem klaren Ablauf.
- Prüfung von Werkstoff, Zeichnung und Anforderungen
Zunächst betrachten wir Werkstoffnummer, Bauteilgeometrie, Abmessungen, Toleranzen, gewünschte Eigenschaften und spätere Belastung. Daraus ergibt sich, ob Nitrieren grundsätzlich sinnvoll ist und welches Verfahren infrage kommt.
- Auswahl des passenden Nitrierverfahrens
Auf Basis der technischen Anforderungen wählen wir das geeignete Verfahren aus. Entscheidend sind unter anderem gewünschte Nitrierhärtetiefe, Verbindungsschicht, Korrosionsschutz, Maßhaltigkeit, Temperaturbereich und Wirtschaftlichkeit.
- Vorbereitung und Reinigung der Bauteile
Vor der Behandlung müssen die Oberflächen sauber und prozessgeeignet vorbereitet sein. Je nach Verfahren und Bauteil können außerdem Bereiche abgedeckt oder geschützt werden, die nicht nitriert werden sollen.
- Chargierung und thermochemische Behandlung
Die Bauteile werden passend chargiert und im ausgewählten Verfahren behandelt. Dabei wird die Randschicht gezielt mit Stickstoff oder – beim Nitrocarburieren – mit Stickstoff und Kohlenstoff angereichert.
- Abkühlung und mögliche Nachbehandlung
Nach der Behandlung folgt die kontrollierte Abkühlung. Je nach Verfahren können weitere Schritte wie Oxidieren, Polieren oder Reinigen hinzukommen.
- Prüfung, Dokumentation und Auslieferung
Abschließend können relevante Qualitätsmerkmale geprüft und dokumentiert werden. Dazu zählen je nach Auftrag beispielsweise Härtewerte, Nitriertiefen, Schichtanforderungen oder prozessbezogene Dokumentationen.
Grenzen & Risiken
Nitrieren bietet viele Vorteile, ist aber nicht in jedem Fall die optimale Wärmebehandlung. Eine ehrliche technische Bewertung ist wichtig, damit Bauteileigenschaften, Wirtschaftlichkeit und Prozesssicherheit zusammenpassen.
- Wenn das gesamte Bauteilgefüge verändert werden soll
Nitrieren wirkt vor allem auf die Randschicht. Wenn eine durchgreifende Veränderung von Festigkeit, Zähigkeit oder Härte über größere Querschnitte erforderlich ist, können Verfahren wie Härten oder Vergüten geeigneter sein.
- Wenn eine sehr tiefe harte Randschicht bei niedrig gekohlten Stählen gefordert ist
In solchen Fällen kann Einsatzhärten eine sinnvolle Alternative sein. Dabei wird die Randschicht mit Kohlenstoff angereichert und anschließend gehärtet.
- Wenn starke Eigenspannungen im Bauteil vorhanden sind
Eigenspannungen aus Zerspanung, Umformung, Schweißen oder vorherigen Wärmebehandlungen können das Ergebnis beeinflussen. Je nach Ausgangszustand kann vor dem Nitrieren ein Spannungsarmglühen sinnvoll sein.
- Wenn nach dem Nitrieren stark nachbearbeitet wird
Schleifen, Polieren oder Zerspanen nach der Nitrierung kann die erzeugte Randschicht reduzieren oder teilweise entfernen. Deshalb sollte die Bearbeitungsreihenfolge vorab abgestimmt werden.
- Wenn Werkstoff und Verfahren nicht zusammenpassen
Besonders bei korrosionsbeständigem Edelstahl, hochlegierten Stählen oder passivneigenden Werkstoffen muss die Verfahrensauswahl sorgfältig erfolgen. Hier können Gasoxinitrieren, Tenifer-Salzbadnitrocarburieren oder Plasmanitrieren geeigneter sein als klassische Standardprozesse.
- Wenn Korrosionsschutz im Mittelpunkt steht
Reines Nitrieren verbessert nicht in jedem Fall automatisch den gewünschten Korrosionsschutz. Wenn dieser besonders wichtig ist, sollten Verfahren mit Oxidationsschritt geprüft werden, beispielsweise Gasnitrocarburieren SINOX oder Tenifer QPQ.
Welches Nitrier- oder Wärmebehandlungsverfahren die beste Lösung ist, lässt sich daher meist erst nach einer technischen Bewertung des konkreten Bauteils sicher beurteilen: wir beraten Sie hierzu gerne persönlich und anwendungsbezogen.
Welche Angaben benötigt SWF für die Verfahrensauswahl?
Sie haben das passende Verfahren noch nicht gefunden? Gerne beraten wir Sie zu einer werkstoff- und anwendungsgerechten Nitrierung. Je genauer die technischen Anforderungen bekannt sind, desto besser lässt sich das geeignete Verfahren auswählen.
Hilfreich für die Prüfung sind insbesondere:
- Werkstoffnummer oder genaue Werkstoffbezeichnung
- Zeichnung, Bauteilabmessungen und Gewicht
- Stückzahl, Einzelteil, Prototyp oder Serie
- aktueller Werkstoffzustand, z. B. vergütet, gehärtet, geglüht oder weichbearbeitet
- gewünschte Eigenschaften: Härte, Verschleißschutz, Gleiteigenschaften, Korrosionsschutz, Dauerfestigkeit
- gewünschte Nitrierhärtetiefe, Verbindungsschicht oder allgemeine Anforderung an die Schichtdicke
- Toleranzen und maßkritische Bereiche
- Flächen, die nicht nitriert werden sollen
- vorhandene Vorbehandlungen und geplante Nachbearbeitungen
- spätere Einsatzbedingungen, z. B. Reibung, Medium, Temperatur, dynamische Belastung oder Korrosionsumgebung
- gewünschte Prüfungen, Zeugnisse und Dokumentationen
- Termin-, Chargen- und Logistikanforderungen
Auf dieser Grundlage prüfen wir, welches Verfahren für Ihr Bauteil die beste Lösung ist.

Nitrieren bei SWF in Siegen
SWF ist Ihr Ansprechpartner für präzise Wärmebehandlung, Nitrieren und thermochemische Randschichtverfahren. Unser Vorteil liegt nicht nur in moderner Anlagentechnik, sondern vor allem in der verfahrensübergreifenden Beratung: Wir legen Ihr Bauteil nicht pauschal auf ein Standardverfahren fest, sondern prüfen, welche Lösung technisch und wirtschaftlich am besten passt.
Ob Regelcharge, Sondercharge, Einzelteil oder Serie: wir unterstützen Sie bei der Auswahl des geeigneten Nitrierverfahrens, bei der Abstimmung von Werkstoff und Bauteilgeometrie sowie bei Anforderungen an Prüfung, Dokumentation und Logistik. Durch unser breites Leistungsspektrum in der Wärmebehandlung können wir außerdem beurteilen, ob Nitrieren die passende Lösung ist oder ob ein anderes Verfahren wie Härten, Einsatzhärten, Vergüten oder Glühen besser zu Ihrem Bauteil passt.
Sie möchten Stahl nitrieren lassen oder benötigen eine technische Einschätzung für ein konkretes Bauteil?
Dann sprechen Sie uns an. Wir beraten Sie persönlich und finden das passende Verfahren für Ihre Anwendung.
FAQ Nitrieren
Es gibt kein allgemein bestes Nitrierverfahren. Die Auswahl richtet sich vor allem nach Werkstoff und Werkstoffzustand, Geometrie, gewünschter Schichtausbildung, Maßanforderung, späterer Belastung und dem benötigten Korrosionsschutz.
- Gasnitrieren: für nitrierfähige Stähle, wenn hohe Oberflächenhärte, Verschleißbeständigkeit, eine definierte Nitrierhärtetiefe und gute Maßhaltigkeit gefordert sind.
- Plasmanitrieren: für hochbelastete, hochlegierte oder verzugsempfindliche Bauteile sowie für einen präzise steuerbaren oder selektiven Schichtaufbau.
- Gasnitrocarburieren SINIT/SINOX: bei kurzen Prozesszeiten, Verschleißschutz und guten Reib- und Gleiteigenschaften; SINOX zusätzlich bei erhöhten Korrosionsanforderungen.
- Gasoxinitrieren: für höher chromhaltige, rostbeständige oder passivneigende Stähle, deren Oberfläche für die Stickstoffaufnahme aktiviert werden muss.
- Tenifer-Salzbadnitrocarburieren Q/QP/QPQ: für eine robuste Kombination aus Verschleißschutz, Gleiteigenschaften und – je nach Variante – zusätzlichem Korrosionsschutz.
- Salzbadcarbonitrieren: bei gezieltem Kohlenstoff- und Stickstoffeintrag, sofern das Salzbadverfahren zu Werkstoff, Geometrie und Belastung passt.
Gasnitrieren eignet sich besonders für gängige Nitrierstähle sowie für geeignete un-, niedrig- und mittellegierte Stähle, wenn eine gleichmäßige Randschicht gefordert ist. Plasmanitrieren ist häufig vorteilhaft bei hochlegierten oder passivneigenden Stählen sowie bei präzise oder selektiv einzustellenden Schichten.
- Werkstoff: Gemeint sind vor allem gängige Nitrierstähle sowie geeignete un-, niedrig- und mittellegierte Stähle. Auch hochlegierte Stähle können gut nitrierfähig sein; entscheidend sind unter anderem nitridebildende Legierungselemente, Werkstoffzustand und Oberflächenpassivität. Plasmanitrieren kommt besonders bei passivneigenden Oberflächen infrage.
- Schichtsteuerung: Gasnitrieren ermöglicht eine gleichmäßige Randschichtausbildung; beim Plasmanitrieren lässt sich der Schichtaufbau besonders präzise und reproduzierbar steuern.
- Maßanforderung: Beide Verfahren sind grundsätzlich maß- und verzugsarm. Bei sehr engen Toleranzen sind Bauteil, Chargierung und Prozessführung gemeinsam zu bewerten.
- Teilnitrierung: Bei beiden Verfahren können ausgewählte Bereiche durch geeignete Abdeckungen vom Prozess ausgenommen werden.
- Wirtschaftlichkeit: Bei einfachen Geometrien, gängigen Werkstoffen und weniger anspruchsvollen Schichtzielen kann Gasnitrieren die sinnvollere Lösung sein.
Gasnitrocarburieren mit SINIT oder SINOX ist gegenüber reinem Nitrieren sinnvoll, wenn kurze Prozesszeiten sowie Verschleißschutz und gute Reib- und Gleiteigenschaften im Vordergrund stehen. SINOX wird gewählt, wenn zusätzlich ein verbesserter Korrosionsschutz durch die nachgeschaltete Oxidation gefordert ist.
- Beim Gasnitrocarburieren werden Stickstoff und Kohlenstoff in die Randschicht eingebracht.
- SINIT ist auf kurze, wirtschaftliche Prozesse sowie gute tribologische Eigenschaften und Verschleißbeständigkeit ausgerichtet.
- SINOX ergänzt das Gasnitrocarburieren um eine Oxidation und kann dadurch den Korrosionsschutz verbessern.
- Wenn eine größere Nitrierhärtetiefe, ein besonders exakt steuerbarer Schichtaufbau oder eine gezielte Teilnitrierung im Mittelpunkt steht, sind Gasnitrieren oder Plasmanitrieren zu prüfen.
- Die endgültige Auswahl hängt weiterhin von Werkstoff, Bauteilgeometrie, Oberflächenzustand und späterer Belastung ab.
Beim Nitrieren von Edelstahl oder höher chromhaltigem, passivneigendem Stahl ist Gasoxinitrieren eine wichtige Option, weil die Oberfläche für eine zuverlässigere Stickstoffaufnahme aktiviert wird. Je nach Werkstoffzustand, Geometrie und Schichtziel können auch Plasmanitrieren oder Tenifer-Salzbadnitrocarburieren geeignet sein.
- Passivschichten können die Stickstoffaufnahme erschweren und müssen bei der Prozessauswahl berücksichtigt werden.
- Gasoxinitrieren aktiviert die Oberfläche durch oxidierend wirkende Gasanteile und unterstützt eine gleichmäßigere Nitrierwirkung.
- Plasmanitrieren ist besonders zu prüfen, wenn enge Maßanforderungen, ein präziser Schichtaufbau oder selektiv zu behandelnde Flächen vorliegen.
- Tenifer-Salzbadnitrocarburieren kann für ausgewählte hochlegierte und korrosionsbeständige Werkstoffe eingesetzt werden; die Prozessführung ist auf Stahlzusammensetzung und Oberflächenzustand abzustimmen.
- Eine pauschale Verfahrensempfehlung ohne Werkstoffnummer und Angaben zum Oberflächenzustand ist nicht belastbar.
Tenifer Q/QP/QPQ passt zu Bauteilen, die eine robuste Kombination aus Verschleißschutz, günstigen Gleiteigenschaften und – abhängig von der Variante – zusätzlichem Korrosionsschutz benötigen. Die Auswahl richtet sich nach Werkstoff, Oberflächenzustand sowie den Anforderungen an Oberfläche, Reibverhalten und Korrosionsbeständigkeit.
- Das Verfahren bringt Stickstoff und Kohlenstoff in einer nitrier- und carburierungswirksamen Salzschmelze in die Randschicht ein.
- Kurze Behandlungszeiten und funktionale Reib- und Gleiteigenschaften sprechen für das Verfahren.
- Q, QP und QPQ unterscheiden sich durch zusätzliche Nachbehandlungsschritte wie Oxidation und Polieren.
- Auch bei hochlegierten, korrosionsbeständigen Werkstoffen ist die konkrete Eignung anhand von Stahlzusammensetzung und Oberflächenzustand zu prüfen.
- Wenn Bereiche selektiv ausgespart werden müssen oder Geometrie und Prozessanforderung gegen eine Salzbadbehandlung sprechen, sind Plasmanitrieren oder Gasnitrocarburieren mögliche Alternativen.
Gasnitrieren, Plasmanitrieren, Gasnitrocarburieren und Tenifer-Salzbadnitrocarburieren sind grundsätzlich verzugsarme Verfahren. Bei sehr engen Toleranzen muss dennoch bauteilbezogen geprüft werden, welches Verfahren und welche Prozessführung die geringsten Maßänderungen erwarten lassen.
- Grundsatz: Gas-, Plasma- und Salzbadverfahren arbeiten typischerweise unterhalb der Umwandlungstemperatur; eine Austenitisierung mit martensitischer Umwandlung wie beim klassischen Härten entfällt.
- Reständerungen: Maßänderungen sind bei keinem Verfahren vollständig auszuschließen. Kritisch sind unter anderem asymmetrische Geometrien, Querschnittssprünge, Eigenspannungen und der Werkstoffzustand.
- Verfahrensmerkmale: Plasmanitrieren ermöglicht eine präzise Schichtsteuerung und selektive Behandlung; Gasnitrieren unterstützt eine gleichmäßige Randschichtausbildung.
- Nitrocarburieren: Gasnitrocarburieren und Tenifer-Salzbadnitrocarburieren sind ebenfalls verzugsarme Optionen, besonders wenn kurze Prozesszeiten, Reib- und Gleiteigenschaften oder Korrosionsschutz relevant sind.
- Fertigungsplanung: Vorbearbeitung, Spannungszustand, Chargierung und eine geplante Nachbearbeitung sind frühzeitig zu berücksichtigen, weil sie Maßhaltigkeit und Randschicht beeinflussen können.
Ja. Beim Gasnitrieren und Plasmanitrieren können ausgewählte Bereiche durch geeignete Abdeckungen vom Prozess ausgenommen werden; die technische Umsetzbarkeit hängt von Geometrie, Zugänglichkeit und den zu schützenden Funktionsflächen ab.
- Zu nitrierende und auszunehmende Flächen sollten eindeutig in der Zeichnung gekennzeichnet werden.
- Geeignete Abdeckungen schützen einzelne Bauteilbereiche während der Behandlung.
- Tiefe Bohrungen, komplexe Innenkonturen und empfindliche Funktionsflächen müssen hinsichtlich Erreichbarkeit und gleichmäßiger Behandlung geprüft werden.
- Die Auswahl zwischen Gas- und Plasmanitrieren richtet sich zusätzlich nach Werkstoff, Schichtziel, Maßanforderung und Wirtschaftlichkeit.
- Eine nachträgliche starke Bearbeitung kann die erzeugte Randschicht reduzieren und ersetzt keine abgestimmte Teilnitrierung.
Für die technische Bewertung eines nitrierten Stahls sollten Verbindungsschicht, Diffusionszone und Nitrierhärtetiefe getrennt betrachtet werden. Eine pauschale Schichtdicke reicht nicht aus, weil sinnvolle Zielwerte von Werkstoff, Verfahren, Temperatur, Behandlungsdauer und späterer Beanspruchung abhängen.
- Die Anforderung sollte unterscheiden, ob Verbindungsschicht, Diffusionszone oder Nitrierhärtetiefe maßgeblich ist.
- Die gewünschte Nitrierhärtetiefe ist mit Werkstoff und späterer Belastung abzustimmen.
- Oberflächenhärte, Verschleißschutz, Reib- und Gleiteigenschaften sowie Dauerfestigkeit sind gemeinsam mit dem Schichtziel zu bewerten.
- Geplantes Schleifen oder Polieren nach dem Nitrieren kann einen Teil der Randschicht entfernen.
- Erforderliche Härtewerte, Nitriertiefen und sonstige Prüfmerkmale sollten vor der Behandlung eindeutig festgelegt werden.
Eine allgemein richtige Nitriertemperatur gibt es nicht. Sie wird verfahrens- und bauteilbezogen festgelegt und muss zum Werkstoffzustand, zur letzten Wärmebehandlung, zur gewünschten Schichtausbildung und zur geforderten Maßstabilität passen.
- Jedes Nitrierverfahren arbeitet innerhalb eines definierten, prozessabhängigen Temperaturbereichs.
- Werkstoff, Legierungsbestandteile, Vergütungszustand und vorhandene Oberflächenzustände beeinflussen die Auswahl.
- Die letzte Anlasstemperatur beziehungsweise vorherige Wärmebehandlung ist bei der Prozessfestlegung zu berücksichtigen.
- Behandlungsdauer, gewünschte Nitrierhärtetiefe und geforderte Oberflächeneigenschaften sind gemeinsam zu bewerten.
- Ohne Bauteil- und Werkstoffdaten ist ein pauschaler Temperaturwert fachlich nicht belastbar.
Nitrieren ist meist nicht die beste Wahl, wenn das gesamte Bauteilgefüge verändert werden soll, eine sehr tiefe harte Randschicht bei niedrig gekohlten Stählen gefordert ist oder eine starke Nachbearbeitung die erzeugte Randschicht wieder entfernen würde.
- Für eine durchgreifende Veränderung von Festigkeit, Zähigkeit oder Härte über größere Querschnitte können Härten oder Vergüten geeigneter sein.
- Bei einer sehr tiefen harten Randschicht an niedrig gekohlten Stählen kann Einsatzhärten eine sinnvolle Alternative sein.
- Starke Eigenspannungen können das Ergebnis beeinflussen; je nach Ausgangszustand ist Spannungsarmglühen vor der Nitrierung zu prüfen.
- Wenn Korrosionsschutz im Mittelpunkt steht, sind Verfahren mit Oxidationsschritt wie SINOX oder Tenifer QPQ zu bewerten.
- Werkstoff und Verfahren müssen zusammenpassen; besonders hochlegierte oder passivneigende Stähle erfordern eine gezielte Auswahl.
Für die Verfahrensauswahl werden mindestens Werkstoffnummer, Zeichnung, Abmessungen, Werkstoff- und Wärmebehandlungszustand, spätere Belastung, Toleranzen und gewünschte Randschichteigenschaften benötigt. Zusätzlich sollten Stückzahl, selektive Nitrierbereiche, Vor- und Nachbearbeitungen sowie Prüf- und Dokumentationsanforderungen angegeben werden.
- Werkstoff: Werkstoffnummer, genaue Bezeichnung, Vergütungs- oder Härtezustand, letzte Wärmebehandlung und vorhandene Vorbehandlungen.
- Bauteil: Zeichnung, Abmessungen, Gewicht, Geometrie, maßkritische Bereiche und Stückzahl.
- Zielgrößen: Härte, Verschleißschutz, Reib- und Gleiteigenschaften, Korrosionsschutz, Dauerfestigkeit, Nitrierhärtetiefe und Anforderungen an die Verbindungsschicht.
- Fertigungsplanung: selektiv zu nitrierende Bereiche und von der Behandlung auszunehmende Flächen, geplante Nachbearbeitung, Termin, Charge und Logistik.
- Qualität: gewünschte Prüfungen, Zeugnisse, Schicht- oder Härtenachweise und sonstige Dokumentationen.
Kontaktieren Sie unsere Spezialisten in der Wärmebehandlung.