-
-
Leistungen
-
Wärmebehandlung
-
+Komplettlösungen
-
Service
KomplettlösungenMechanische Bearbeitung trifft Wärmebehandlung: Komplettlösungen für höchste Betriebssicherheit, kurze Wege & nachhaltigen Erfolg ▶ Jetzt informieren!
-
- Ansprechpartner
- Karriere bei SWF
- Unternehmen
-
Leistungen


Wärmebehandlung
Präzision & Reproduzierbarkeit: Wärmebehandlung bei SWF Siegen mit modernster Technik & individuellem Konzept ▶ Verfahren & Vorteile entdecken!
Komplettlösungen
Mechanische Bearbeitung trifft Wärmebehandlung: Komplettlösungen für höchste Betriebssicherheit, kurze Wege & nachhaltigen Erfolg ▶ Jetzt informieren!
Service
Kompetenter Service rund um Wärmebehandlung: Härteprüfung, Metallanalyse & Metallkurier mit ISO-zertifizierter Präzision
Härten
Härten von Stahl:
Passende Härteverfahren
für belastbare Bauteile
Zuletzt fachlich geprüft: 06. August 2026 Fachliche Prüfung: SWF-Werkstoff- und Verfahrenstechnik
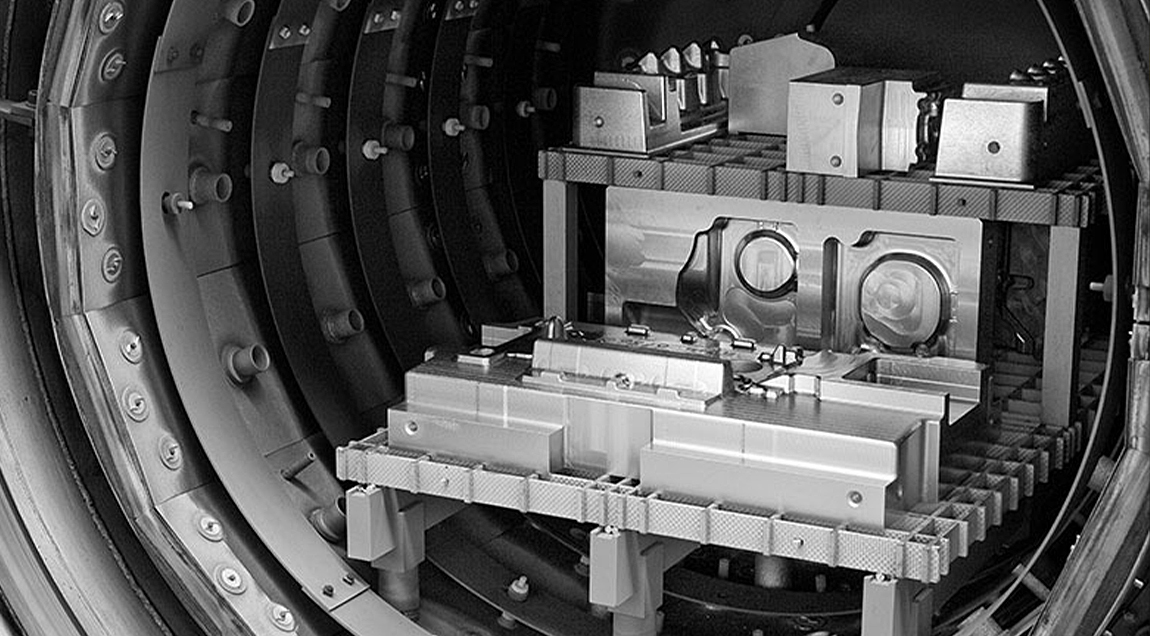
Beim Härten wird das Gefüge eines metallischen Werkstoffs gezielt verändert, um Bauteileigenschaften wie Härte, Festigkeit, Verschleißbeständigkeit und Lebensdauer an die spätere Anwendung anzupassen. Abhängig vom Werkstoff und vom gewünschten Ergebnis kommen dafür unterschiedliche Härteverfahren infrage. SWF bietet unter anderem Vakuumhärten, Salzbadhärten, Schutzgashärten, Einsatzhärten, Vergüten und Auslagern an. Das Tiefkühlen kann einzelne Härteprozesse zusätzlich ergänzen.
Welches Verfahren technisch sinnvoll ist, lässt sich nicht allein anhand der gewünschten Härte entscheiden. Auch Werkstoffzusammensetzung, Ausgangszustand, Bauteilgeometrie, Abmessungen, Oberflächenanforderungen spätere Belastung und nachfolgende Prozesse wie Nitrieren oder Beschichten müssen berücksichtigt werden. Ziel ist nicht grundsätzlich die höchstmögliche Härte, sondern ein auf die Funktion des Bauteils abgestimmtes Verhältnis aus Härte, Festigkeit, Zähigkeit und Maßhaltigkeit.

Unsere Härteverfahren im Direktvergleich
Härteverfahren und ergänzende Prozesse bei SWF im Überblick
Die verschiedenen Härteverfahren unterscheiden sich unter anderem in der Art der Erwärmung, der Ofenatmosphäre, dem Abschreckmedium und den erreichbaren Werkstoffeigenschaften. Auch Oberflächenzustand, Einhärtungstiefe und mögliche Maßänderungen fallen je nach Verfahren unterschiedlich aus. Deshalb wird die Wärmebehandlung bei SWF auf den jeweiligen Werkstoff und die konkrete Bauteilanforderung abgestimmt.
Vakuumhärten für anspruchsvolle Werkstoffe und saubere Oberflächen
Beim Vakuumhärten werden die Bauteile in einer weitgehend sauerstofffreien Umgebung auf die werkstoffspezifische Härtetemperatur erwärmt und anschließend kontrolliert mit Gas abgeschreckt. Dadurch lassen sich Oxidation und Entkohlung weitgehend vermeiden. Die Bauteiloberfläche bleibt in der Regel metallisch blank, wodurch sich der Aufwand für nachfolgende Reinigungs- oder Bearbeitungsschritte reduzieren kann.
Das Verfahren eignet sich besonders für hochlegierte Werkzeugstähle, Schnellarbeitsstähle und bestimmte martensitische nichtrostende Stähle. Auch bei hochwertigen Werkzeugen, Formen und Präzisionsbauteilen mit hohen Anforderungen an Reproduzierbarkeit und Maßhaltigkeit ist das Vakuumhärten häufig die richtige Wahl.
Für große Querschnitte oder Stähle, die zur vollständigen Härtung eine besonders intensive Öl- oder Wasserabschreckung benötigen, kann eine Gasabschreckung dagegen nicht ausreichend sein. In solchen Fällen kommen je nach Werkstoff beispielsweise das Salzbadhärten oder das Schutzgashärten infrage.
Zum Verfahren
Salzbadhärten für eine schnelle und gleichmäßige Wärmeübertragung
Beim Salzbadhärten werden Bauteile in einer flüssigen Salzschmelze auf Härtetemperatur bzw. Austenitisierungstemperatur gebracht. Der unmittelbare Kontakt zwischen Bauteil und Salzbad ermöglicht eine besonders intensive und gleichmäßige Wärmeübertragung. Dadurch lassen sich auch komplex geformte Werkstücke kontrolliert erwärmen und vergleichsweise schnell auf Behandlungstemperatur bringen.
Das Verfahren kann für unterschiedliche unlegierte, legierte und hochlegierte Stähle eingesetzt werden. Es eignet sich insbesondere für kleinere bis mittlere Bauteile, Werkzeuge, Messer, Federn und Komponenten mit komplexen Konturen. Unterschiedliche Salzbadtemperaturen und Abschreckmedien ermöglichen eine flexible Anpassung an den jeweiligen Werkstoff.
Nach der Behandlung müssen Salzreste sorgfältig von den Bauteilen entfernt werden. Bestehen besonders hohe Anforderungen an eine metallisch blanke Oberfläche oder eine vollständig rückstandsfreie Behandlung, kann das Vakuumhärten die geeignetere Lösung sein.
Zum Verfahren
Schutzgashärten für wirtschaftliche Serien und geschützte Oberflächen
Beim Schutzgashärten werden die Bauteile in einer kontrollierten Ofenatmosphäre erwärmt. Das Schutzgas verhindert den Kontakt mit normaler Umgebungsluft und reduziert dadurch unerwünschte Reaktionen wie Oxidation und Entkohlung an der Oberfläche. Nach dem Durchwärmen werden die Bauteile in einem geeigneten Medium abgeschreckt und anschließend angelassen.
Das Verfahren eignet sich vor allem für unlegierte und niedriglegierte Stähle, die wirtschaftlich und reproduzierbar in größeren oder regelmäßig wiederkehrenden Chargen behandelt werden sollen. Typische Anwendungen finden sich im Maschinenbau, in der Fahrzeugtechnik und bei industriellen Serienbauteilen.
Bei hochlegierten Werkzeugstählen oder besonders hohen Anforderungen an Oberflächenqualität und Maßhaltigkeit kann das Vakuumhärten vorteilhafter sein. Muss dagegen eine harte Randschicht mit einem zähen Kern kombiniert werden, ist das Einsatzhärten zu prüfen.
Zum Verfahren
Einsatzhärten für eine harte Randschicht und einen zähen Kern
Das Einsatzhärten verbindet zwei Prozessschritte: Zunächst wird die Randschicht eines kohlenstoffarmen Einsatzstahls bei erhöhter Temperatur mit Kohlenstoff angereichert. Anschließend wird das Bauteil gehärtet und angelassen. Dadurch entsteht eine harte, verschleißbeständige Oberfläche, während der kohlenstoffärmere Kern vergleichsweise zäh bleibt.
Diese Eigenschaftskombination ist besonders bei Bauteilen sinnvoll, deren Oberflächen hohen Reibungs-, Druck- oder Ermüdungsbelastungen ausgesetzt sind. Typische Beispiele sind Zahnräder, Wellen, Bolzen, Buchsen und weitere Getriebekomponenten. Die Tiefe der gehärteten Randschicht kann innerhalb werkstoff- und prozessbedingter Grenzen gezielt eingestellt werden.
Das Einsatzhärten ist nicht die richtige Wahl, wenn eine gleichmäßig hohe Härte über den gesamten Bauteilquerschnitt benötigt wird. Dafür kommen abhängig vom Werkstoff beispielsweise Vakuum-, Salzbad- oder Schutzgashärten infrage. Bei dynamisch belasteten Bauteilen, bei denen vor allem Festigkeit und Zähigkeit entscheidend sind, kann auch das Vergüten geeigneter sein.
Zum Verfahren
Vergüten für hohe Festigkeit bei ausreichender Zähigkeit
Beim Vergüten wird ein geeigneter Vergütungsstahl zunächst gehärtet und anschließend bei einer vergleichsweise hohen Temperatur angelassen. Anders als bei einer Behandlung auf maximale Härte steht dabei ein ausgewogenes Verhältnis aus Festigkeit, Zähigkeit und Duktilität im Vordergrund.
Der zum Vergüten erforderliche Härteschritt kann bei SWF – abhängig von Werkstoff, Bauteilgeometrie, Abmessungen und den Anforderungen an Oberfläche und Maßhaltigkeit – im Vakuum, unter Schutzgas oder im Salzbad erfolgen. Anschließend werden die Bauteile bei einer auf den Werkstoff und die gewünschten mechanischen Eigenschaften abgestimmten Temperatur angelassen.
Das Verfahren eignet sich insbesondere für Bauteile, die im späteren Einsatz hohen statischen, dynamischen oder wechselnden Belastungen standhalten müssen. Dazu zählen beispielsweise Wellen, Achsen, Bolzen, Verbindungselemente und stark beanspruchte Maschinenkomponenten. Die gewünschten Eigenschaften werden durch die aufeinander abgestimmten Härte- und Anlassbedingungen gezielt eingestellt.
Wenn vor allem eine extrem harte und verschleißbeständige Oberfläche benötigt wird, ohne dass der gesamte Querschnitt entsprechend hart sein soll, ist das Vergüten nicht immer die optimale Lösung. Für solche Anforderungen kann beispielsweise das Einsatzhärten geeigneter sein.
Zum Verfahren
Auslagern für ausscheidungshärtbare Werkstoffe
Beim Auslagern werden Härte und Festigkeit nicht durch eine klassische martensitische Gefügeumwandlung erhöht. Stattdessen entstehen bei einer definierten Temperatur fein verteilte Ausscheidungen im Werkstoffgefüge, die die Bewegung von Versetzungen behindern und den Werkstoff dadurch verfestigen.
Das Verfahren ist ausschließlich für Werkstoffe geeignet, deren chemische Zusammensetzung eine solche Ausscheidungshärtung ermöglicht. Dazu gehören unter anderem bestimmte hochlegierte und korrosionsbeständige Stähle. Je nach Werkstoff kann vor dem Auslagern eine geeignete Lösungsbehandlung erforderlich sein.
Besonders sinnvoll ist das Verfahren, wenn ein definierter Festigkeitszustand bei vergleichsweise gut kontrollierbaren Maßänderungen eingestellt werden soll. Konventionelle unlegierte oder klassische Werkzeugstähle lassen sich dagegen nicht allein durch Auslagern härten. Für sie sind andere Härteverfahren erforderlich.
Zum Verfahren
Tiefkühlen zur Reduzierung von Restaustenit
Beim Abschrecken härtbarer Stähle wird das zuvor austenitische Gefüge möglichst weitgehend in Martensit umgewandelt. Abhängig von Werkstoff und Prozessbedingungen kann jedoch ein bestimmter Anteil Restaustenit im Gefüge verbleiben. Dieser kann sich später unter mechanischer Belastung oder bei Temperaturschwankungen weiter umwandeln und dadurch Maßveränderungen verursachen. Ein hoher Restaustenitanteil kann außerdem dazu führen, dass die für den jeweiligen Werkstoff angestrebte Härte nicht vollständig erreicht wird.
Beim Tiefkühlen werden die bereits gehärteten Bauteile kontrolliert auf deutlich unter 0 °C liegende Temperaturen abgekühlt. Dadurch lässt sich ein weiterer Teil des Restaustenits in Martensit umwandeln. So können der Restaustenitanteil reduziert, die Härte erhöht und die Maßstabilität verbessert werden. Je nach Werkstoff und Anwendung kann sich zudem die Verschleißbeständigkeit positiv entwickeln.
Das Tiefkühlen eignet sich besonders für ausgewählte Werkzeugstähle, hochpräzise Komponenten und Bauteile mit hohen Anforderungen an die langfristige Maßbeständigkeit. Es ist jedoch kein eigenständiges Härteverfahren, sondern ergänzt eine geeignete Härtungs- und Anlassbehandlung. Nicht jeder Werkstoff profitiert in gleichem Maße davon.
Werkstoff, Bauteilgeometrie und Belastung:
Wovon hängt die Auswahl des passenden Härteverfahrens ab?
Eine gute Verfahrensauswahl beginnt bei der Funktion des fertigen Bauteils. Muss vor allem die Oberfläche gegen Verschleiß geschützt werden? Wird eine hohe Festigkeit über den gesamten Querschnitt benötigt? Ist ein zäher Kern entscheidend? Oder bestehen besonders enge Anforderungen an Maßhaltigkeit und Oberflächenqualität?
Die höchstmögliche Härte ist nicht automatisch das technisch beste Ergebnis. Eine zu hohe Härte kann die Zähigkeit reduzieren und das Risiko spröder Schäden erhöhen. Deshalb müssen Werkstoff, Geometrie, Belastung und Fertigungsablauf gemeinsam betrachtet werden.
Werkstoff und Werkstoffzustand
Ob sich ein Stahl härten lässt, hängt wesentlich von seinem Kohlenstoffgehalt und seinen Legierungselementen ab. Sie beeinflussen sowohl die erreichbare Härte als auch die Härtbarkeit. Dabei bezeichnet die Härtbarkeit nicht nur die maximale Oberflächenhärte, sondern vor allem die Fähigkeit eines Stahls, auch in tieferen Bauteilbereichen ein martensitisches Gefüge auszubilden.
Ein härtbarer Stahl muss daher immer in Verbindung mit Bauteilquerschnitt, Abschreckbedingungen und gewünschter Einhärtungstiefe betrachtet werden. Einsatzstähle, Vergütungsstähle, Werkzeugstähle und Schnellarbeitsstähle sind für unterschiedliche Wärmebehandlungsziele ausgelegt.
Auch beim Härten von korrosionsbeständigen Edelstählen ist eine genaue Betrachtung erforderlich. Martensitische nichtrostende Stähle können klassisch gehärtet werden, während austenitische Edelstähle durch Abschrecken keine vergleichbare martensitische Härtung erfahren. Ausscheidungshärtbare nichtrostende Stähle werden dagegen über eine darauf abgestimmte Lösungsglüh- und Auslagerungsbehandlung verfestigt.
Die allgemeine Formulierung „Metall härten“ greift daher zu kurz: Je nach Metall und Legierung beruhen Härtesteigerung und Festigkeitszunahme auf unterschiedlichen metallurgischen Mechanismen.
Bauteilgeometrie und Abmessungen
Während der Wärmebehandlung dehnen sich Bauteile aus, verändern ihr Gefüge und ziehen sich beim Abkühlen wieder zusammen. Erfolgen diese Vorgänge innerhalb eines Bauteils nicht gleichmäßig, entstehen Spannungen und mögliche Maß- oder Formänderungen.
Kritisch sind insbesondere starke Querschnittswechsel, scharfe Übergänge, tiefe Nuten, dünne Wandungen, asymmetrische Formen und inhomogene Legierungsverteilung (Seigerung). Auch die Größe des Bauteils beeinflusst, wie schnell Kern und Oberfläche erwärmt beziehungsweise abgekühlt werden können.
Die Geometrie entscheidet deshalb mit darüber, welches Abschreckmedium und welches Härteverfahren geeignet sind. Bei verzugsempfindlichen Präzisionsbauteilen kann eine kontrollierte Gasabschreckung im Vakuum vorteilhaft sein. Andere Werkstoffe oder große Querschnitte benötigen dagegen möglicherweise eine intensivere Abschreckung.
Bereits bei der Konstruktion lassen sich Härterisiken reduzieren. Gleichmäßigere Querschnitte, geeignete Radien und ausreichende Bearbeitungszugaben können dazu beitragen, Spannungsspitzen und Nachbearbeitungsaufwand zu begrenzen.
Beanspruchung im späteren Einsatz
Die spätere Belastung bestimmt, welche Werkstoffeigenschaften tatsächlich benötigt werden. Bei Schneidwerkzeugen, Führungen und Reibpaarungen stehen häufig Oberflächenhärte und Verschleißbeständigkeit im Vordergrund. Dynamisch oder stoßartig beanspruchte Bauteile benötigen dagegen meist eine ausreichende Zähigkeit, damit sie nicht spröde versagen.
Auch Druck-, Zug-, Biege- und Torsionsbelastungen müssen berücksichtigt werden. Bei Zahnrädern oder Wellen kann eine harte Oberfläche mit zähem Kern sinnvoll sein. Für stark beanspruchte Maschinenkomponenten wird dagegen häufig eine hohe Festigkeit über einen größeren Querschnitt benötigt.
Je nach Anforderung kann deshalb eine Durchhärtung, ein Einsatzhärten oder ein Vergüten die bessere Lösung sein. Auch thermische Belastungen, korrosive Medien und die Kombination mit späteren Beschichtungen oder Randschichtverfahren können die Auswahl beeinflussen.
Die gewünschte Härte sollte immer zusammen mit Angaben zur Belastungsart, Einsatztemperatur und erwarteten Lebensdauer festgelegt werden.
Anforderungen an Maßhaltigkeit und Oberfläche
Jede Wärmebehandlung kann Maß- und Formänderungen verursachen. Wie stark diese ausfallen, hängt unter anderem von Werkstoff, Ausgangsgefüge, Geometrie, Chargierung und Abschreckintensität ab. Verzug lässt sich durch eine angepasste Prozessführung reduzieren, aber nicht bei jedem Bauteil vollständig ausschließen.
Bei engen Toleranzen sollte deshalb frühzeitig geklärt werden, welche Bereiche besonders maßkritisch sind und ob nach dem Härten noch geschliffen, erodiert oder anderweitig nachbearbeitet wird. Auch ausreichende Bearbeitungszugaben können erforderlich sein.
Für die Oberfläche ist entscheidend, ob Oxidation, Entkohlung oder anhaftende Prozessrückstände zulässig sind. Das Vakuumhärten bietet Vorteile, wenn eine metallisch blanke Oberfläche erhalten bleiben soll. Das Schutzgashärten reduziert ebenfalls unerwünschte Reaktionen mit der Umgebungsluft, während salzbadbehandelte Bauteile anschließend sorgfältig gereinigt werden müssen.
Die passende Prozessauswahl kann damit nicht nur die Bauteilqualität verbessern, sondern auch den Aufwand nachfolgender Fertigungsschritte reduzieren.
Typische Bauteile und Anwendungen
Welche Behandlung zu einem Bauteil passt, hängt nicht allein von seiner Bezeichnung ab. Zwei äußerlich ähnliche Wellen oder Werkzeuge können aufgrund unterschiedlicher Werkstoffe, Abmessungen und Einsatzbedingungen verschiedene Wärmebehandlungen benötigen. Die folgenden Beispiele geben daher eine erste Orientierung.
- Werkzeuge, Matrizen und Stempel:
Diese Bauteile benötigen häufig eine hohe Härte, Verschleißbeständigkeit und gute Maßhaltigkeit. Für hochlegierte Werkzeugstähle ist häufig das Vakuumhärten geeignet. Je nach Werkstoff, Geometrie und Chargengröße kann auch das Salzbadhärten infrage kommen.
- Zahnräder und Getriebeteile:
Zahnflanken sind hohen Reibungs- und Druckbelastungen ausgesetzt, während der Kern stoßartige und wechselnde Kräfte aufnehmen muss. Das Einsatzhärten verbindet dafür eine harte Randschicht mit einem vergleichsweise zähen Kern.
- Wellen, Achsen und Bolzen:
Abhängig von Werkstoff und Belastung können diese Bauteile vergütet, durchgehärtet oder einsatzgehärtet werden. Bei dynamischen Belastungen steht häufig das Vergüten im Vordergrund. Bei hohem Oberflächenverschleiß kann dagegen das Einsatzhärten sinnvoll sein.
- Messer und Schneidwerkzeuge:
Für eine gute Schneidhaltigkeit sind hohe Härte und ein zum Einsatzzweck passendes Anlassgefüge erforderlich. Geeignete Werkzeug- und Messerstähle können abhängig von Legierung und Abmessungen im Vakuum oder Salzbad gehärtet werden.
- Formen und Präzisionsbauteile:
Bei diesen Komponenten sind häufig sowohl eine hohe Verschleißbeständigkeit als auch geringe Oberflächenveränderungen und kontrollierbare Maßänderungen gefragt. Das Vakuumhärten bietet dafür günstige Voraussetzungen.
- Maschinen- und Antriebskomponenten:
Hoch belastete Bauteile müssen Kräfte aufnehmen, ohne spröde zu versagen. Für geeignete Vergütungsstähle lässt sich durch das Vergüten ein belastbares Verhältnis aus Festigkeit und Zähigkeit einstellen.
- Bauteile aus ausscheidungshärtbaren Stählen:
Bei diesen Werkstoffen werden die mechanischen Eigenschaften durch eine gezielte Auslagerungsbehandlung eingestellt. Das klassische Abschrecken eines härtbaren Werkzeug- oder Vergütungsstahls ist auf diese Werkstoffgruppe nicht unmittelbar übertragbar.
- Maßkritische Werkzeugteile:
Wenn nach dem Härten vorhandener Restaustenit die langfristige Maßstabilität beeinflussen könnte, kann das Tiefkühlen den gewählten Härteprozess ergänzen.
Sie haben Ihr Bauteil nicht gefunden? Nehmen Sie jetzt Kontakt auf und lassen Sie sich zur passenden Wärmebehandlung beraten.
Typischer Ablauf beim Härten von Stahl
Der genaue Ablauf hängt vom gewählten Verfahren, Werkstoff und Behandlungsziel ab. Das klassische Härten von Stahl lässt sich grundsätzlich in sechs Phasen unterteilen.
1. Anforderungen und Werkstoff prüfen
Zu Beginn werden Werkstoffbezeichnung, Lieferzustand, Bauteilgeometrie und spätere Belastung bewertet. Zusätzlich werden die gewünschte Härte, mögliche Einhärtungstiefen, Toleranzen und Anforderungen an die Oberfläche abgestimmt.
2. Härteverfahren und Prozessparameter festlegen
Auf Grundlage der Bauteildaten werden das geeignete Härteverfahren sowie Behandlungstemperatur, Haltezeit, Ofenatmosphäre und Abschreckmedium bestimmt. Auch die anschließende Anlasstemperatur und mögliche ergänzende Prozessschritte werden festgelegt.
3. Bauteile vorbereiten und chargieren
Die Werkstücke werden gereinigt und passend im Ofen oder Behandlungssystem positioniert. Eine geeignete Chargierung unterstützt die gleichmäßige Erwärmung und kann helfen, vermeidbare Maß- und Formänderungen zu reduzieren. Bei Bedarf werden empfindliche Bereiche geschützt.
4. Erwärmen und Halten
Die Bauteile werden kontrolliert auf die werkstoffspezifische Härtetemperatur erwärmt. Die erforderliche Haltezeit stellt sicher, dass der relevante Bauteilquerschnitt ausreichend durchgewärmt ist und sich das für die anschließende Härtung benötigte Ausgangsgefüge bildet.
5. Abschrecken und Anlassen
Durch ausreichend schnelles Abkühlen wird das Gefüge umgewandelt und die Härte erhöht. Anschließend werden die Bauteile angelassen. Das Anlassen reduziert Spannungen und Sprödigkeit und stellt die für den späteren Einsatz benötigte Gebrauchshärte und Zähigkeit ein.
6. Prüfen und dokumentieren
Nach Abschluss der Behandlung können je nach Vereinbarung Härte, Einhärtungstiefe, Oberfläche, Gefüge oder Maßhaltigkeit geprüft werden. Die Ergebnisse lassen sich entsprechend den kundenspezifischen Anforderungen dokumentieren.
Beim Einsatzhärten, Auslagern oder Tiefkühlen weicht der konkrete Prozess von diesem allgemeinen Ablauf ab. Die einzelnen Verfahrensschritte werden deshalb stets werkstoff- und bauteilbezogen festgelegt.
Grenzen & Risiken beim Härten
Härten kann die Verschleißbeständigkeit, Festigkeit und Lebensdauer geeigneter Bauteile deutlich verbessern. Dennoch ist eine möglichst hohe Härte nicht in jedem Fall das technisch beste Ziel. Eine sorgfältige Bewertung ist wichtig, damit Werkstoff, Bauteilgeometrie, spätere Belastung und Fertigungsablauf zusammenpassen.
- Wenn hohe Maß- und Formstabilität gefordert ist
Beim Erwärmen, Abschrecken und bei der Gefügeumwandlung entstehen thermische und strukturelle Spannungen. Dadurch können sich Maße und Formen verändern. Eine geeignete Chargierung, abgestimmte Prozessparameter und ein angepasstes Abschreckmedium können den Verzug reduzieren, aber nicht in jedem Fall vollständig verhindern.
- Wenn das Bauteil ungünstige Geometrien aufweist
Scharfe Übergänge, starke Querschnittswechsel, dünne Wandungen, tiefe Nuten oder asymmetrische Formen erhöhen das Risiko von Verformungen und Härterissen. Kritische Bereiche sollten deshalb möglichst frühzeitig bei der Konstruktion und Verfahrensplanung berücksichtigt werden.
- Wenn starke Eigenspannungen im Bauteil vorhanden sind
Eigenspannungen können beispielsweise durch Zerspanung, Umformung, Schweißen oder vorausgegangene Wärmebehandlungen entstehen. Sie können sich während des Härtens lösen und dadurch Verzug oder Rissbildung begünstigen. Je nach Ausgangszustand kann vor dem Härten ein geeignetes Glühverfahren sinnvoll sein.
- Wenn der Stahl nicht ausreichend durchhärtbar ist
Nicht jeder Stahl lässt sich über den gesamten Querschnitt gleichmäßig härten. Reichen Härtbarkeit oder Abschreckwirkung nicht aus, kann der Kern eine geringere Härte erreichen als die Oberfläche. Wird lediglich eine harte, verschleißbeständige Randschicht benötigt, kann das Einsatzhärten die geeignetere Lösung sein.
- Wenn neben hoher Festigkeit eine gute Zähigkeit benötigt wird
Mit zunehmender Härte kann die Zähigkeit sinken. Bei dynamisch, wechselnd oder stoßartig belasteten Bauteilen ist eine Behandlung auf maximale Härte daher häufig nicht sinnvoll. Für solche Anforderungen kann das Vergüten ein ausgewogeneres Verhältnis aus Festigkeit und Zähigkeit bieten.
- Wenn nur die Randschicht verschleißbeständiger werden soll
Eine Durchhärtung verändert das Gefüge über einen größeren Bauteilquerschnitt und ist dafür nicht immer notwendig. Wenn eine harte, verschleißbeständige Randschicht bei vergleichsweise niedriger Behandlungstemperatur und geringen Maßänderungen gefragt ist, können abhängig vom Werkstoff unsere Nitrierverfahren eine sinnvolle Alternative darstellen.
- Wenn eine metallisch blanke Oberfläche erhalten bleiben soll
Je nach Ofenatmosphäre und Verfahren können Oxidation, Entkohlung oder Prozessrückstände entstehen. Bei hohen Anforderungen an die Oberflächenqualität und einem möglichst geringen Reinigungs- oder Nachbearbeitungsaufwand sollte geprüft werden, ob das Vakuumhärten gegenüber dem Salzbad- oder Schutzgashärten Vorteile bietet.
- Wenn nach dem Härten umfangreich nachbearbeitet wird
Schleifen, Erodieren oder andere spanende Bearbeitungen können Maße, Oberflächenzustand und bei randschichtgehärteten Bauteilen auch die wirksame Härtetiefe verändern. Härteverfahren, Bearbeitungszugaben und Fertigungsreihenfolge sollten deshalb bereits vor der Wärmebehandlung aufeinander abgestimmt werden.
Welches Härte- oder Wärmebehandlungsverfahren die beste Lösung ist, lässt sich meist erst nach einer technischen Bewertung des konkreten Bauteils sicher bestimmen. Wir beraten Sie gerne persönlich und anwendungsbezogen zu Werkstoff, Geometrie, Belastung und geeigneter Prozessführung.
Welche Angaben benötigt SWF für die Auswahl des Härteverfahrens?
Sie haben das passende Verfahren noch nicht gefunden? Gerne beraten wir Sie dazu, welche Wärmebehandlung zu Ihrem Werkstoff, Ihrem Bauteil und den späteren Einsatzbedingungen passt.
Je mehr Informationen uns bereits bei der Anfrage vorliegen, desto genauer können wir die technische Machbarkeit und das geeignete Verfahren einschätzen.
Besonders hilfreich sind:
- genaue Werkstoffbezeichnung
- Werkstoffzeugnis, sofern vorhanden
- aktueller Liefer- oder Wärmebehandlungszustand
- technische Zeichnung mit Abmessungen und Toleranzen
- Stückzahl und gewünschte Chargengröße
- gewünschte Oberflächen- oder Kernhärte
- erforderliche Einhärtungs- oder Einsatzhärtungstiefe
- spätere mechanische und thermische Belastung
- Angaben zu Reibung und Verschleiß
- besonders maß- oder verzugskritische Bauteilbereiche
- Anforderungen an Oberfläche und Sauberkeit
- vorhandene Bearbeitungszugaben
- geplante Nachbearbeitungen
- gewünschte Prüfungen und Dokumentationen
- relevante Normen oder kundenspezifische Vorgaben
- gewünschter Liefertermin
- Informationen zu wiederkehrenden Regelchargen
Auch Musterteile, Erfahrungswerte aus früheren Behandlungen oder Angaben zu bisher aufgetretenen Schäden können für die Prozessauswahl hilfreich sein.

Härten bei SWF in Siegen
SWF bietet unterschiedliche Wärmebehandlungs- und Härteverfahren für Werkzeuge, Maschinenbauteile und industrielle Komponenten. Statt jedes Bauteil nach einem starren Standardschema zu behandeln, stimmen wir das Verfahren auf Werkstoff, Geometrie, Ausgangszustand und spätere Beanspruchung ab.
Durch die Kombination verschiedener Anlagentechniken können wir unterschiedliche Anforderungen an Härte, Festigkeit, Zähigkeit, Oberfläche und Maßhaltigkeit abdecken. Je nach Aufgabe kommen Vakuum-, Salzbad- oder Schutzgasprozesse ebenso infrage wie Einsatzhärten, Vergüten oder Auslagern. Ergänzende Behandlungen wie das Tiefkühlen lassen sich bei geeigneten Werkstoffen in den Prozess integrieren.
Wir bearbeiten sowohl Einzelteile und Sonderchargen als auch regelmäßig wiederkehrende Serien- und Regelchargen. Persönliche Ansprechpartner begleiten Sie von der ersten Anfrage über die Auswahl der Wärmebehandlung bis zur Prüfung und Dokumentation der vereinbarten Eigenschaften.
Zu unseren Möglichkeiten gehören je nach Auftrag unter anderem Härteprüfungen, metallurgische Untersuchungen und weitere qualitätssichernde Maßnahmen. Informationen dazu finden Sie auch in unserem Bereich Service und Qualitätssicherung.
FAQ Härten
Das passende Härteverfahren richtet sich nicht nur nach der gewünschten Härte, sondern nach Werkstoff, Ausgangszustand, Bauteilgeometrie, Abmessungen, späterer Belastung, Oberflächenanforderungen und nachfolgenden Fertigungsschritten.
- Vakuumhärten eignet sich häufig für hochlegierte Werkzeugstähle, Schnellarbeitsstähle und geeignete nichtrostende Stähle, wenn Oberflächenqualität, Reproduzierbarkeit und Maßhaltigkeit wichtig sind.
- Salzbadhärten ermöglicht eine schnelle, intensive und gleichmäßige Wärmeübertragung und ist flexibel für unterschiedliche Stähle, komplexe Geometrien und kleinere bis mittlere Bauteile einsetzbar.
- Schutzgashärten ist vor allem für unlegierte und niedriglegierte Stähle sowie wirtschaftliche, wiederkehrende Chargen geeignet.
- Einsatzhärten wird gewählt, wenn eine harte, verschleißbeständige Randschicht mit einem vergleichsweise zähen Kern kombiniert werden soll.
- Vergüten ist sinnvoll, wenn ein ausgewogenes Verhältnis aus Festigkeit und Zähigkeit wichtiger ist als eine maximal hohe Härte.
- Auslagern ist auf ausscheidungshärtbare Werkstoffe beschränkt; Tiefkühlen kann einen geeigneten Härteprozess ergänzen.
Die drei Härteverfahren unterscheiden sich vor allem durch die Erwärmungsumgebung, die Wärmeübertragung, den Oberflächenschutz, die möglichen Abschreckbedingungen und ihre typische Eignung für Werkstoffe und Chargen.
- Beim Vakuumhärten erfolgt die Erwärmung in einer weitgehend sauerstofffreien Umgebung; Oxidation und Entkohlung werden weitgehend vermieden, und die Oberfläche bleibt in der Regel metallisch blank.
- Beim Salzbadhärten sorgt der direkte Kontakt mit der Salzschmelze für eine besonders intensive und gleichmäßige Wärmeübertragung; nach der Behandlung müssen Salzreste sorgfältig entfernt werden.
- Beim Schutzgashärten reduziert eine kontrollierte Ofenatmosphäre Oberflächenreaktionen und ermöglicht eine wirtschaftliche, reproduzierbare Chargenbehandlung.
- Für Stähle oder große Querschnitte, die eine besonders intensive Öl- oder Wasserabschreckung benötigen, kann eine Gasabschreckung im Vakuum nicht ausreichend sein.
- Die Auswahl muss deshalb immer zusammen mit Werkstoff, Querschnitt, Geometrie, Oberflächenanforderung und zulässigen Maßänderungen erfolgen.
Einsatzhärten ist sinnvoll, wenn ein Bauteil aus einem kohlenstoffarmen Einsatzstahl eine harte, verschleißbeständige Randschicht und zugleich einen vergleichsweise zähen Kern erhalten soll.
- Typische Anwendungen sind Zahnräder, Wellen, Bolzen, Buchsen und weitere Getriebekomponenten mit hohen Reibungs-, Druck- oder Ermüdungsbelastungen an der Oberfläche.
- Die Einsatzhärtungstiefe kann innerhalb der werkstoff- und prozessbedingten Grenzen gezielt eingestellt werden.
- Wird eine gleichmäßig hohe Härte über den gesamten Bauteilquerschnitt benötigt, sind abhängig vom Werkstoff andere Härteverfahren zu prüfen.
- Stehen bei dynamischer oder stoßartiger Belastung vor allem Festigkeit und Zähigkeit im Vordergrund, kann Vergüten die passendere Eigenschaftskombination liefern.
- Die Fertigungsfolge und spätere Nachbearbeitung müssen berücksichtigt werden, weil Materialabtrag die wirksame Randschichttiefe verändern kann.
Vergüten ist häufig die bessere Wahl, wenn hoch beanspruchte Bauteile neben hoher Festigkeit auch ausreichende Zähigkeit gegenüber dynamischen, wechselnden oder stoßartigen Belastungen benötigen.
- Beim Vergüten wird ein geeigneter Vergütungsstahl zunächst gehärtet und anschließend bei vergleichsweise hoher Temperatur angelassen.
- Ziel ist ein ausgewogenes Verhältnis aus Festigkeit, Zähigkeit und Duktilität, nicht die höchstmögliche Härte.
- Typische Bauteile sind Wellen, Achsen, Bolzen, Verbindungselemente sowie stark beanspruchte Maschinen- und Antriebskomponenten.
- Der Härteschritt kann abhängig von Werkstoff, Geometrie, Abmessungen, Oberfläche und Maßhaltigkeit im Vakuum, unter Schutzgas oder im Salzbad erfolgen.
- Wird hauptsächlich eine extrem harte Oberfläche bei zähem Kern benötigt, ist beispielsweise das Einsatzhärten zu prüfen.
Ob ein Stahl härtbar ist, hängt wesentlich von Kohlenstoffgehalt, Legierungselementen, Härtbarkeit, Bauteilquerschnitt und Abschreckbedingungen ab. Edelstahl lässt sich nicht einheitlich beurteilen, weil die metallurgische Reaktion von der jeweiligen Stahlgruppe abhängt.
- Martensitische nichtrostende Stähle können klassisch gehärtet werden.
- Austenitische Edelstähle erfahren durch Abschrecken keine vergleichbare martensitische Härtung.
- Ausscheidungshärtbare nichtrostende Stähle werden über eine abgestimmte Lösungsbehandlung und Auslagerung verfestigt.
- Einsatzstähle, Vergütungsstähle, Werkzeugstähle und Schnellarbeitsstähle sind für unterschiedliche Wärmebehandlungsziele ausgelegt.
- Ein härtbarer Stahl muss immer zusammen mit Bauteilquerschnitt, Abschreckbedingungen und gewünschter Einhärtungstiefe betrachtet werden; die Härtbarkeit beschreibt insbesondere die Fähigkeit, auch in tieferen Bauteilbereichen ein martensitisches Gefüge auszubilden.
- Die allgemeine Suchformulierung „Metall härten“ ist deshalb zu unspezifisch; Legierung und gewünschter Verfestigungsmechanismus müssen bekannt sein.
Geometrie und Abmessungen bestimmen mit, wie gleichmäßig sich ein Bauteil erwärmen und abkühlen lässt und wie hoch das Risiko für Spannungen, Verzug oder Härterisse ist. Sie beeinflussen daher sowohl das Härteverfahren als auch das Abschreckmedium.
- Kritisch sind insbesondere starke Querschnittswechsel, scharfe Übergänge, tiefe Nuten, dünne Wandungen, asymmetrische Formen und inhomogene Legierungsverteilung.
- Bei großen Querschnitten können Kern und Oberfläche unterschiedlich schnell erwärmt oder abgekühlt werden.
- Für verzugsempfindliche Präzisionsbauteile kann eine kontrollierte Gasabschreckung im Vakuum vorteilhaft sein.
- Andere Werkstoffe oder größere Querschnitte können eine intensivere Abschreckung erfordern.
- Gleichmäßigere Querschnitte, geeignete Radien und ausreichende Bearbeitungszugaben können Härterisiken bereits konstruktiv reduzieren.
Bei hohen Anforderungen an eine metallisch blanke Oberfläche und kontrollierbare Maßänderungen bietet das Vakuumhärten häufig Vorteile. Ob es technisch geeignet ist, hängt jedoch weiterhin von Werkstoff, Querschnitt und erforderlicher Abschreckwirkung ab.
- Die weitgehend sauerstofffreie Prozessumgebung schützt beim Vakuumhärten vor Oxidation und Entkohlung.
- Die kontrollierte Gasabschreckung kann gegenüber intensiveren Abschreckmedien zu vergleichsweise geringen Maß- und Formänderungen beitragen.
- Schutzgashärten reduziert ebenfalls unerwünschte Reaktionen mit der Umgebungsluft und ist für wirtschaftliche Serienbehandlungen geeignet.
- Nach dem Salzbadhärten müssen anhaftende Salzreste sorgfältig entfernt werden.
- Bei engen Toleranzen sollten maßkritische Bereiche, Bearbeitungszugaben und geplante Nachbearbeitungen bereits vor dem Härten abgestimmt werden.
- Verzug lässt sich durch angepasste Prozessführung reduzieren, aber nicht bei jedem Bauteil vollständig ausschließen.
Tiefkühlen kann nach dem Härten vorhandenen Restaustenit weiter in Martensit umwandeln. Dadurch lassen sich je nach Werkstoff Härte, Härteverteilung und langfristige Maßstabilität verbessern.
- Die bereits gehärteten Bauteile werden kontrolliert auf deutlich unter 0 °C liegende Temperaturen abgekühlt.
- Das Verfahren eignet sich insbesondere für ausgewählte Werkzeugstähle, Präzisionsbauteile und Komponenten mit hohen Anforderungen an die Maßbeständigkeit.
- Je nach Werkstoff und Anwendung kann sich auch die Verschleißbeständigkeit positiv entwickeln.
- Tiefkühlen ist kein eigenständiges Härteverfahren, sondern ergänzt eine geeignete Härtungs- und Anlassbehandlung.
- Nicht jeder Werkstoff profitiert in gleichem Maße; Prozessfolge und Anlassbehandlung müssen werkstoffbezogen festgelegt werden.
Das Härten von Stahl lässt sich grundsätzlich in sechs Phasen gliedern: Anforderungen prüfen, Verfahren festlegen, Bauteile vorbereiten, erwärmen und halten, abschrecken und anlassen sowie anschließend prüfen und dokumentieren.
- 1. Werkstoffbezeichnung, Lieferzustand, Geometrie, Belastung, Zielhärte, Toleranzen und Oberfläche bewerten.
- 2. Härteverfahren, Behandlungstemperatur, Haltezeit, Ofenatmosphäre, Abschreckmedium und Anlassbedingungen festlegen.
- 3. Bauteile reinigen, schützen und so chargieren, dass eine möglichst gleichmäßige Erwärmung unterstützt wird.
- 4. Kontrolliert auf die werkstoffspezifische Härtetemperatur erwärmen und ausreichend lange halten.
- 5. Ausreichend schnell abschrecken und anschließend anlassen, um Gebrauchshärte, Spannungszustand und Zähigkeit einzustellen.
- 6. Je nach Vereinbarung Härte, Einhärtungstiefe, Oberfläche, Gefüge oder Maßhaltigkeit prüfen und dokumentieren.
- Beim Einsatzhärten, Auslagern oder Tiefkühlen weicht der konkrete Ablauf von diesem Grundschema ab.
Bei der Härtung von Stahl können Maß- und Formänderungen, Härterisse, unzureichende Durchhärtung, Oberflächenreaktionen oder ein ungünstiges Verhältnis aus Härte und Zähigkeit auftreten, wenn Werkstoff, Geometrie und Prozess nicht zusammenpassen.
- Thermische und strukturelle Spannungen beim Erwärmen, Abschrecken und bei der Gefügeumwandlung können Verzug verursachen.
- Scharfe Übergänge, starke Querschnittswechsel, dünne Wandungen, tiefe Nuten und asymmetrische Formen erhöhen das Risiko von Verformungen und Rissen.
- Vorhandene Eigenspannungen aus Zerspanung, Umformung, Schweißen oder früheren Wärmebehandlungen können sich während des Härtens lösen.
- Bei unzureichender Härtbarkeit oder Abschreckwirkung kann der Kern eine geringere Härte als die Oberfläche erreichen.
- Mit zunehmender Härte kann die Zähigkeit sinken; für dynamisch oder stoßartig belastete Bauteile kann deshalb Vergüten geeigneter sein.
- Oxidation, Entkohlung, Prozessrückstände und spätere Nachbearbeitungen müssen in der Prozessauswahl berücksichtigt werden.
Für eine belastbare Verfahrensauswahl werden mindestens die genaue Werkstoffbezeichnung, der Ausgangszustand, eine technische Zeichnung, die Zielhärte beziehungsweise Härtetiefe sowie Angaben zu Belastung, Toleranzen, Oberfläche, Stückzahl und Nachbearbeitung benötigt.
- Werkstoffbezeichnung, Werkstoffzeugnis und aktueller Liefer- oder Wärmebehandlungszustand.
- Technische Zeichnung mit Abmessungen, Toleranzen und besonders maß- oder verzugskritischen Bereichen.
- Stückzahl, gewünschte Chargengröße und Informationen zu wiederkehrenden Regelchargen.
- Gewünschte Oberflächen- oder Kernhärte sowie erforderliche Einhärtungs- oder Einsatzhärtungstiefe.
- Mechanische und thermische Belastung, Reibung, Verschleiß, Einsatztemperatur und erwartete Lebensdauer.
- Anforderungen an Oberfläche, Sauberkeit, Bearbeitungszugaben und geplante Nachbearbeitungen.
- Gewünschte Prüfungen, Dokumentationen, Normen, kundenspezifische Vorgaben und Liefertermin.
- Musterteile, frühere Behandlungserfahrungen oder Angaben zu aufgetretenen Schäden können die technische Bewertung ergänzen.
Kontaktieren Sie unsere Spezialisten in der Wärmebehandlung.